Bij een CNC-machine draait uiteindelijk alles om de kwaliteit van het gebruikte gereedschap. Hoe goed het bewerkingscentrum ook is, een gereedschap dat niet bij de opdracht past of verkeerd wordt gebruikt, gaat trillen, laat een slechte rand achter of boort een te groot gat. Daardoor behoren de technologie en de processen voor het maken van snijgereedschap tot de snelst groeiende segmenten van de maakindustrie.
CNC-snijgereedschappen zoals vingerfrezen, tappen, ruimers en boren verwijderen materiaal onder besturing van digitale computerprogramma's. Het omzetten van een materiaal zoals metaal in een bruikbaar onderdeel heeft een lange weg afgelegd dankzij talloze technologische verbeteringen, van gereedschapsmaterialen en -ontwerpen tot de coatings die op geslepen gereedschap worden aangebracht.
Op de hoogte blijven van deze ontwikkelingen is een vereiste geworden voor iedereen in de verspaningsindustrie, van ingenieurs en inkopers tot eigenaren van machinewerkplaatsen. Het juiste precisiesnijgereedschap levert meer winst op dankzij snellere cycli en een langere standtijd. Verkeerde keuzes laten de marges bij elke opdracht langzaam verdwijnen.
In dit artikel bespreken we de nieuwste ontwikkelingen in gereedschap voor CNC-verspaning. Daartoe behoren geavanceerde materialen en coatings, de belangrijkste gereedschapstypen, CNC-gereedschap volgens industriestandaard, het ontwerpen van uw eigen gereedschap op maat en de manier waarop de gereedschapskeuze verschilt tussen productie in grote en in kleine series.
Ontwikkelingen in gereedschapsmaterialen en coatings
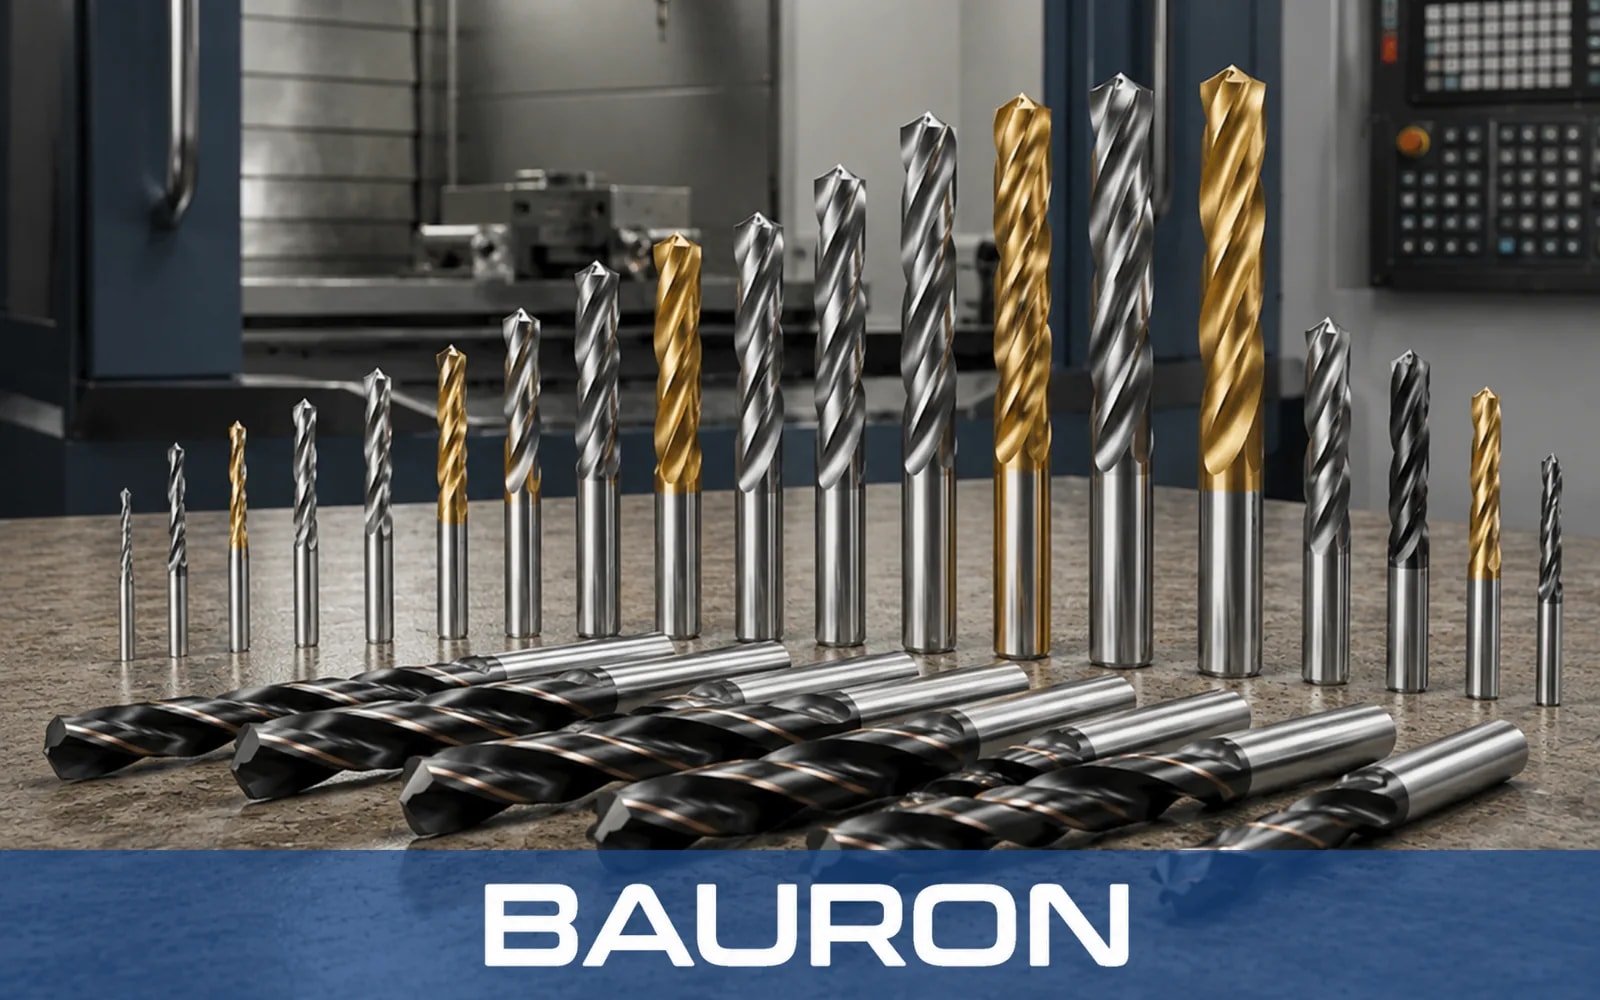
De grootste vooruitgang in CNC-snijgereedschap begint bij het materiaal waarvan het gereedschap is gemaakt. Substraat en coating bepalen samen hoe snel een gereedschap kan draaien, hoeveel warmte het verdraagt en hoe lang het meegaat.
Volhardmetaal
Volhardmetaal is inmiddels het standaardsubstraat voor hoogwaardig precisiesnijgereedschap. Het is veel harder en stijver dan snelstaal, waardoor het ook bij hogere snijsnelheden een scherpe snijkant behoudt en onder belasting minder doorbuigt. Minder doorbuiging betekent zuiverdere gaten, vlakkere bodems en nauwere toleranties.
Moderne fijnkorrelige en ultrafijnkorrelige hardmetaalsoorten voegen taaiheid toe aan die hardheid. Daardoor doorstaat hardmetaal ook onderbroken sneden en harde materialen waarbij eerdere soorten nog uitbrokkelden.
HSS-Co (kobaltlegeerd snelstaal)
Kobaltlegeerd snelstaal heeft nog altijd zijn plaats. Het is taaier dan hardmetaal en vergevingsgezinder op minder stijve machines, bij handmatige opspanningen en op oudere apparatuur. Bovendien is het voordeliger voor veel boor- en tapwerk.
Vooral voor tappen en lange boren blijft HSS-Co een sterke keuze wanneer het risico op breuk zwaarder weegt dan de maximale snelheid.
Coatings
Bij coatings is de laatste jaren veel vooruitgang geboekt. Dunne PVD-lagen zoals titaannitride (TiN), titaanaluminiumnitride (TiAlN) en aluminiumchroomnitride (AlCrN) verhogen de oppervlaktehardheid en verminderen de wrijving. Aluminiumrijke coatings vormen bij hoge temperaturen een beschermende oxidelaag, waardoor ze geschikt zijn voor droog verspanen en hogesnelheidsverspanen van staal.
Bij aluminium en non-ferrometalen verschuift de prioriteit van hittebestendigheid naar het voorkomen van een opbouwsnijkant. Gepolijste, ongecoate of met diamantachtige koolstof (DLC) gecoate oppervlakken helpen de spanen schoon weg te laten glijden. Onze gids over coatings voor vingerfrezen vergelijkt de opties uitgebreider.
De praktische les is eenvoudig: er bestaat niet één beste coating. Bij het beste gereedschap voor CNC-verspaning zijn substraat en coating afgestemd op het werkstukmateriaal en de bewerkingsstrategie.
De vier belangrijkste families van CNC-snijgereedschap
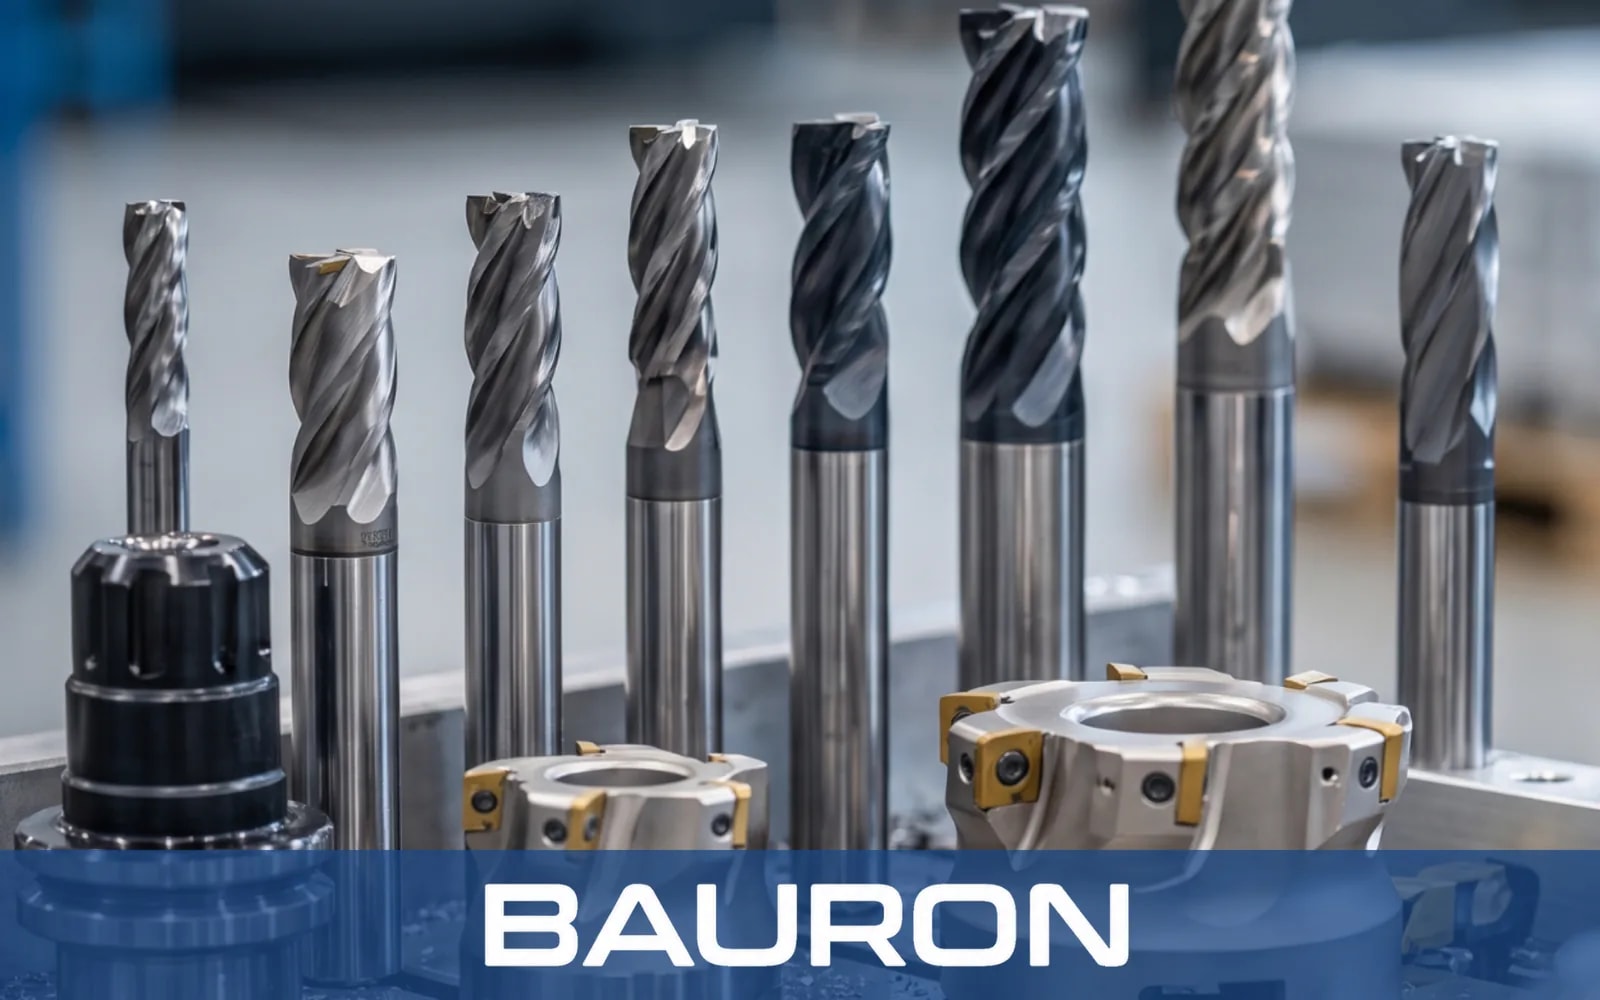
Het meeste CNC-verspaningswerk komt neer op drie taken: gaten maken, materiaal verwijderen en schroefdraad snijden. Vier gereedschapsfamilies dekken die taken af.
Boren: sneller en dieper gaten maken
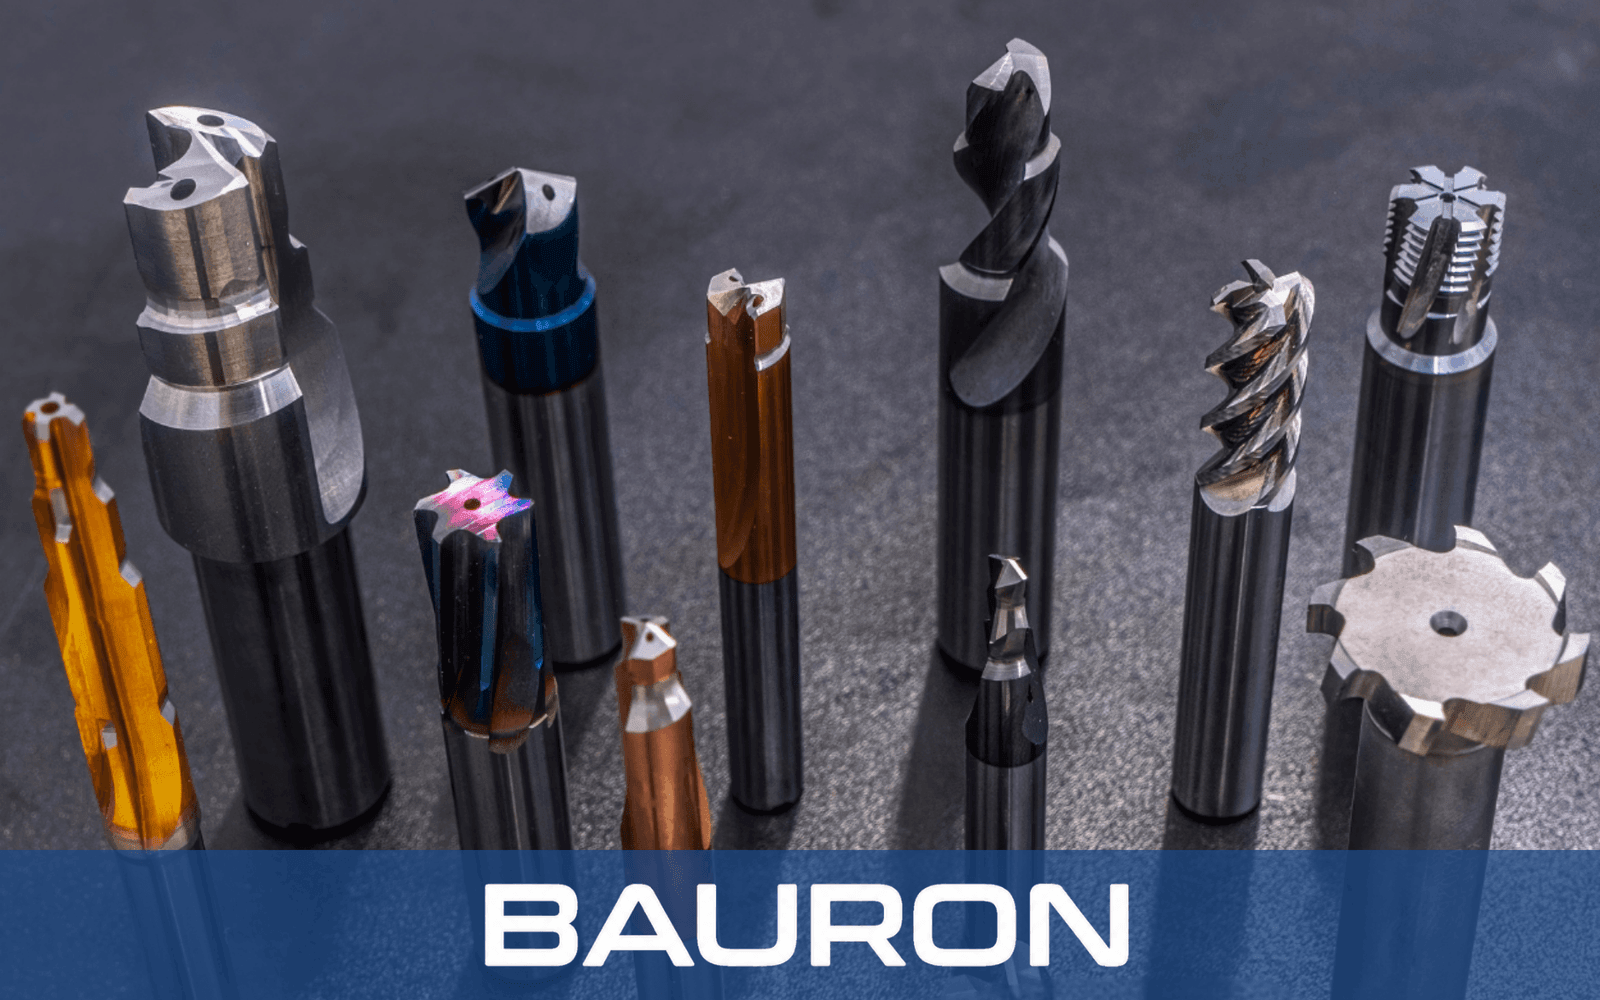
Boren is vaak de meest voorkomende bewerking op een onderdeel, dus kleine verbeteringen tellen snel op. Moderne boorprogramma's gaan veel verder dan de spiraalboor. Ze omvatten puntboren en centreerboren, trappenboren, microboren, verboorboren, diepgatboren en kanonboren.
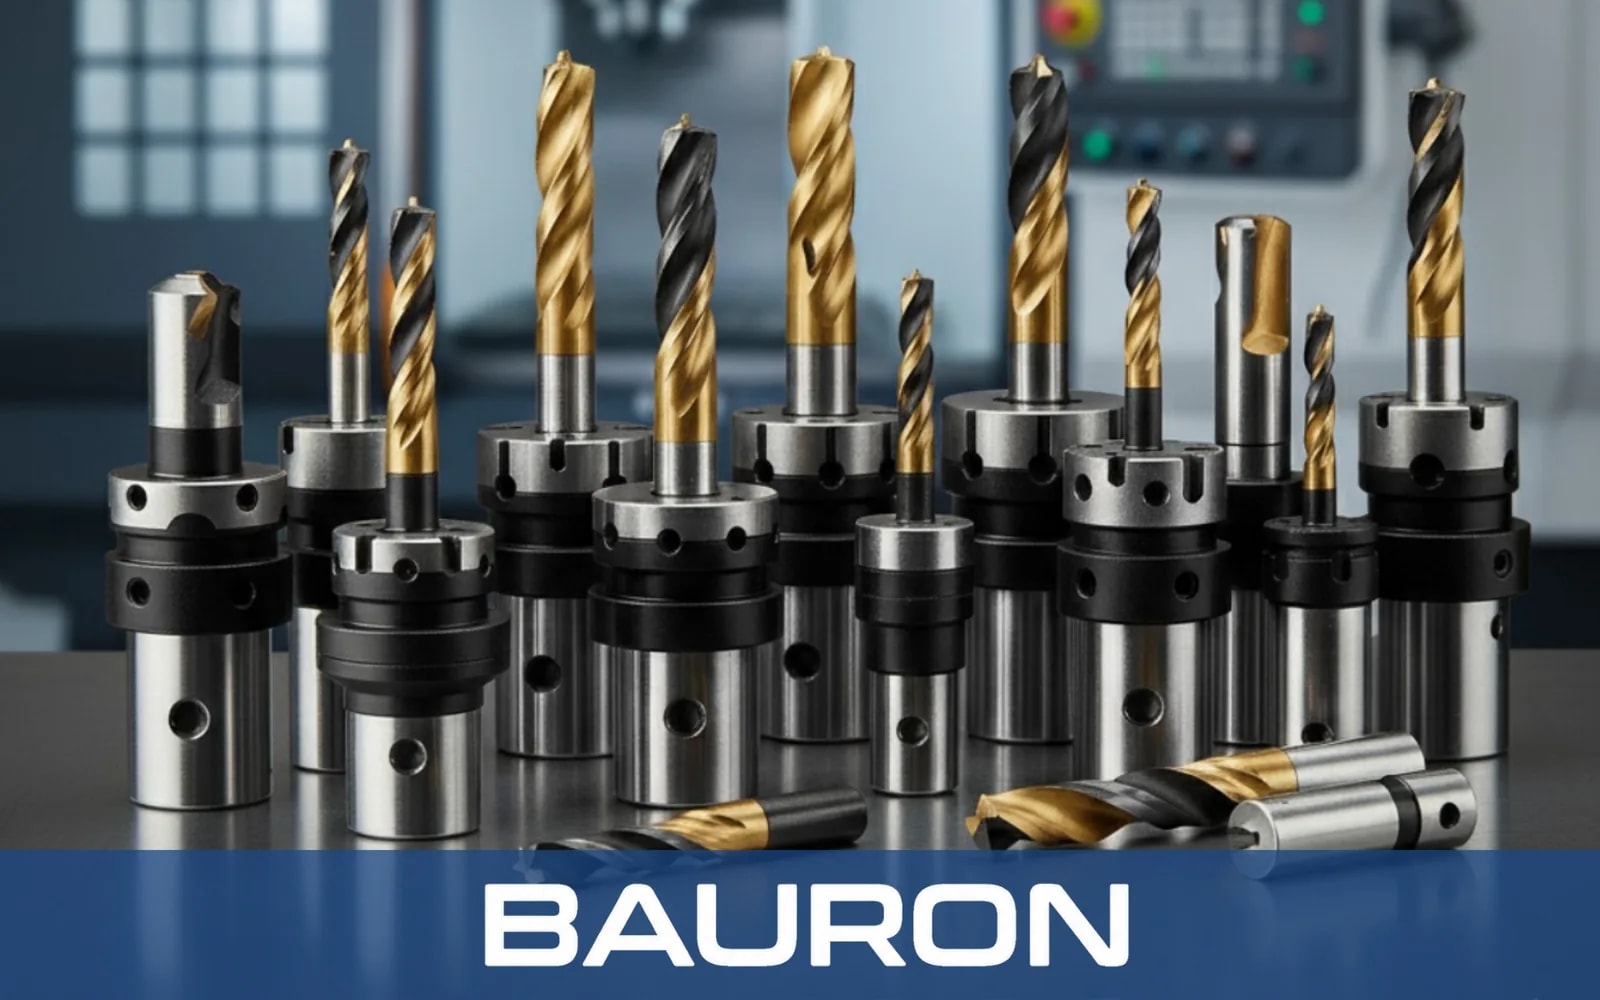
De opvallendste vooruitgang is interne koeling. Koelmiddel dat door het boorlichaam wordt aangevoerd, spoelt de spanen uit de bodem van het gat en koelt de snijkant. Het assortiment volhardmetalen en HSS-Co-boren van Bauron omvat meer dan 25 boortypen, met uitvoeringen met interne koeling voor diepgatboren van 8xD tot 30xD.
Vingerfrezen: meer geometrieën voor elk materiaal
Vingerfrezen vormen profielen, kamers, sleuven en 3D-oppervlakken. Het huidige assortiment omvat vingerfrezen met scherpe hoek, kogelkopfrezen, hoekradiusfrezen, spaanbrekerfrezen, conische kogelkopfrezen en profielfrezen, plus zwaluwstaartfrezen, spiebaanfrezen en afschuinfrezen.
Het aantal groeven is een van de belangrijkste keuzes. Uitvoeringen met twee en drie groeven hebben grotere spaanruimtes, wat goed past bij aluminium en non-ferrometalen. Meer groeven, tot wel 12, zorgen voor meer stevigheid en een betere afwerking bij geharde en voorgeharde staalsoorten. Spaanbrekergeometrieën breken lange spanen, zodat het voorbewerken zwaarder kan worden uitgevoerd.
Ruimers: boringen die meteen passen
Wanneer een geboord gat niet nauwkeurig genoeg is, brengt een ruimer het op maat. Machine- en spankopruimers, uitvoeringen met rechte groeven en spiraalgroeven, en geleide ruimers, trappenruimers, opsteekruimers, conische ruimers en verstelbare ruimers lossen elk een ander boringsprobleem op.
Voor precisiepassingen zoals paspennen en lagerzittingen is een boringsnauwkeurigheid van H7 het gebruikelijke doel. Ruimers van Bauron in HSS, HSS-Co en volhardmetaal halen H7, en diameters en tolerantieklassen op maat zijn op aanvraag mogelijk.
Tappen: betrouwbare precisieschroefdraad
Een afgebroken tap kan een bijna afgewerkt onderdeel tot afkeur maken, dus het ontwerp van de tap is belangrijk. Spiraalpunttappen duwen de spanen in doorgaande gaten naar voren. Spiraalgroeftappen voeren de spanen uit blinde gaten terug naar buiten af. Draadvormtappen verplaatsen het materiaal in plaats van het te snijden, waardoor sterkere schroefdraad ontstaat zonder enige spanen.
Standaard metrische schroefdraad (M), UNC en UNF dekken het meeste werk af. Onderdelen voor de lucht- en ruimtevaart, de energiesector en vloeistoftechniek vereisen vaak metrische fijne schroefdraad, UNJ, Acme of NPT, en daar komen tappen op maat in beeld.
Hulp nodig bij het kiezen van het juiste gereedschap? Spreek met een Bauron-ingenieur of ontwerp uw eigen gereedschap.
Precisie-CNC-gereedschap: nauwere toleranties, betere onderdelen
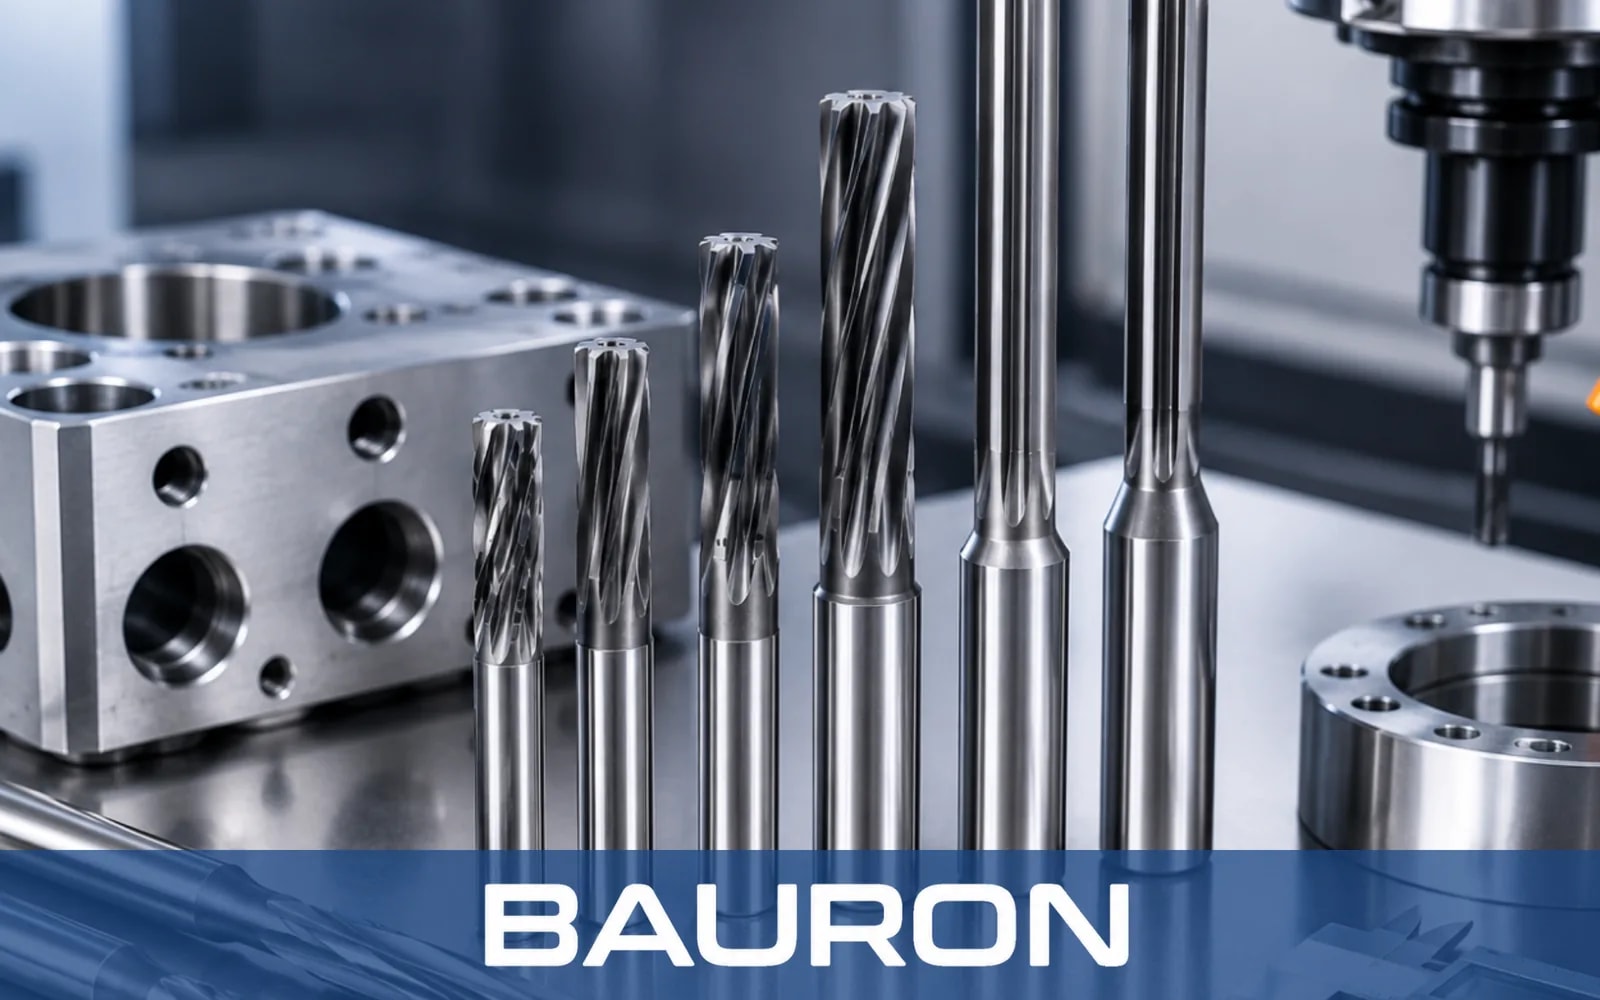
Precisie in een afgewerkt onderdeel begint bij precisie in het gereedschap. Rondloopafwijking, een diameterfout of een ongelijkmatige snijkant van het gereedschap wordt rechtstreeks gekopieerd naar elk onderdeel dat ermee wordt verspaand.
5-assig CNC-slijpen
Moderne gereedschapsslijpmachines werken CNC-gestuurd op vijf assen. Ze kunnen complexe groefvormen, variabele spiraalhoeken en meertrapsprofielen maken met herhaalbare nauwkeurigheid. Daardoor zijn profiel- en trapgereedschappen tegen redelijke kosten haalbaar.
Met 5-assig slijpen en een zorgvuldige procesbeheersing haalt Bauron toleranties tot ±0,0025 mm (±0,0001 inch, oftewel 2,5 micron) op geselecteerde kritische kenmerken van het gereedschap.
Inspectie en meettechniek
Een tolerantie betekent alleen iets als ze wordt gemeten. Precisie-CNC-gereedschap moet worden gecontroleerd met coördinatenmeetmachines (CMM) en profielprojectoren, die diameters, profielen en snijkantgeometrie vergelijken met het ontwerp.
Gecertificeerde kwaliteitssystemen bieden extra zekerheid. De productie van Bauron is ISO 9001:2015-gecertificeerd, zodat inspectie en traceerbaarheid een gedocumenteerd en geaudit proces volgen.
Waarom dit op de werkvloer telt
Nauwere gereedschapstoleranties leveren voordelen op die inkopers kunnen meten. Onderdelen worden in één keer goedgekeurd. Gereedschap slijt gelijkmatig, waardoor de standtijd beter voorspelbaar is. En wanneer een gereedschap wordt vervangen, snijdt het nieuwe precies zoals het vorige. Dat betekent minder nameten en minder aanpassingen van de gereedschapscorrecties tussen series.
Ontwerp van gereedschap op maat wordt digitaal
Jarenlang betekende het bestellen van een speciaal snijgereedschap schetsen, e-mails en wekenlang heen en weer overleggen. Dat verandert snel. Met online configurators kunnen ingenieurs CNC-snijgereedschap op maat nu in enkele minuten specificeren.
Het platform voor gereedschapsontwerp op maat van Bauron is een goed voorbeeld. Klanten configureren vingerfrezen, boren, tappen en ruimers via visuele online formulieren en kiezen daarbij parameters zoals diameter, lengte, groefontwerp, koelopties, type schroefdraad, spoed, tolerantie en coating. Elke aanvraag wordt vervolgens vóór de productie beoordeeld door een Bauron-ingenieur.
Die beoordeling door een ingenieur is het belangrijkste onderdeel. Een configurator maakt gereedschap toegankelijk, maar een ervaren ingenieur ziet problemen die een formulier niet opmerkt. Denk aan een snijlengte die tot trillingen leidt, of een coating die niet bij het werkstukmateriaal past.
Gereedschap op maat is het overwegen waard wanneer:
- Eén gereedschap twee of drie bewerkingen kan vervangen, zoals een trappenboor die in één doorgang boort en afschuint.
- Een onderdeel een niet-standaard diameter, schroefdraad of profiel vereist.
- Standaardgereedschap in een moeilijk verspaanbaar materiaal te snel slijt.
- Diepe of moeilijk bereikbare details speciale lengtes of een grotere reikwijdte vereisen.
Door bewerkingen in één gereedschap op maat te combineren, zijn er minder gereedschapswissels nodig en daalt de cyclustijd. Bij een productieopdracht worden die seconden per stuk al snel uren per week.
Van kleinserieproductie tot grootserieproductie
De beste gereedschapsstrategie hangt af van het aantal onderdelen dat u maakt. Hetzelfde gereedschap voor CNC-verspaning kan het juiste antwoord zijn voor een prototype en het verkeerde voor een productieserie.
| Kleinserieproductie | Grootserieproductie | |
|---|---|---|
| Typisch werk | Prototypes, proefseries, bestellingen van één gereedschap | Terugkerende productie, duizenden onderdelen |
| Prioriteit bij gereedschap | Flexibiliteit en korte levertijd | Kosten per stuk en standtijd |
| Gereedschapskeuze | Veelzijdig standaardgereedschap, kleine series op maat | Geoptimaliseerd gereedschap op maat, gecombineerde bewerkingen |
| Aandachtspunt | Insteltijd en het eerste onderdeel meteen goed | Consistentie tussen gereedschapsbatches |
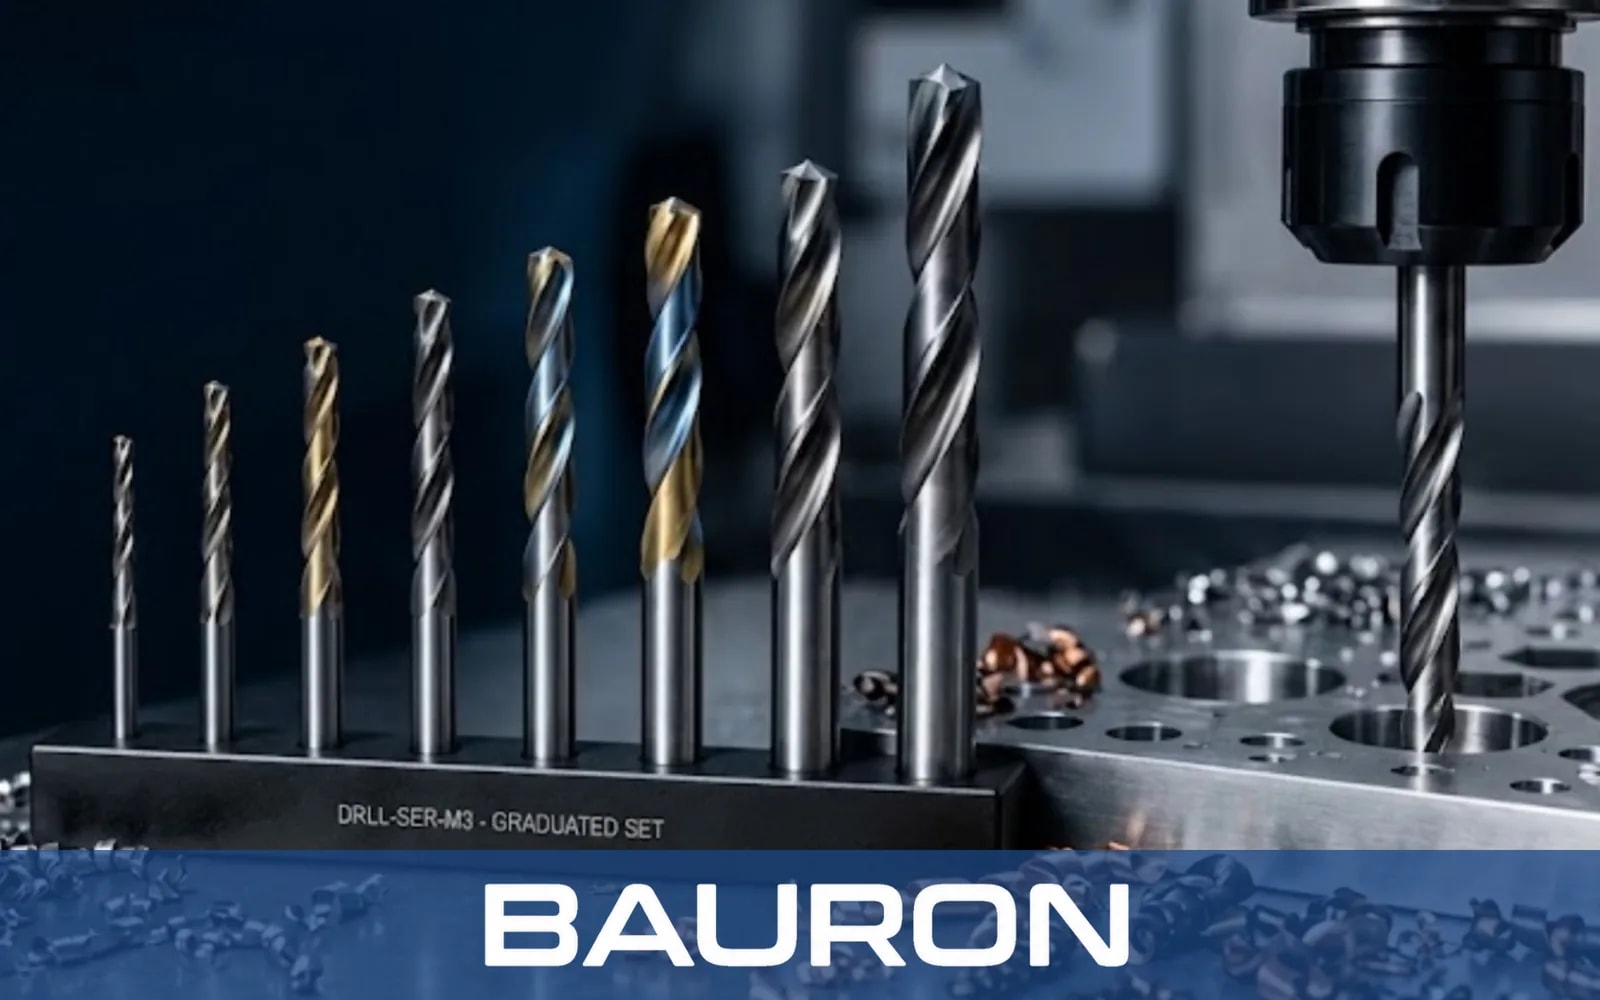
Kleinserieproductie
Bij prototypes en korte series zijn snelheid en flexibiliteit het belangrijkst. Ingenieurs hebben gereedschap snel nodig, vaak in kleine aantallen, en ontwerpen kunnen nog veranderen. Veelzijdig standaardgereedschap dekt de meeste details af, en kleine series gereedschap op maat vullen de gaten op.
De mogelijkheid om één enkel gereedschap op maat te bestellen in plaats van een minimale serie, maakt productie in kleine aantallen veel praktischer.
Grootserieproductie
Op productieschaal wordt elke seconde cyclustijd en elke gereedschapswissel met duizenden vermenigvuldigd. Hier leveren gereedschap op maat dat bewerkingen combineert, coatings die op het materiaal zijn afgestemd en een voorspelbare standtijd echte besparingen op.
Ook consistentie wordt cruciaal. Elke nabestelling van een gereedschap moet precies zo snijden als de vorige, zodat processen stabiel blijven zonder herkwalificatie.
Eén partner voor de hele levenscyclus
De soepelste route is een leverancier die beide uitersten kan ondersteunen. Bauron maakt gebruik van de mogelijkheden van Norck als fabrikant van precisieonderdelen en biedt productie op aanvraag, van prototypes in kleine aantallen en losse gereedschappen tot terugkerende orders in grote volumes. Een gereedschap dat zich op het prototype heeft bewezen, kan direct doorgroeien naar de serieproductie.
Vraag een offerte aan voor uw volgende gereedschapsbestelling.
Duurzaamheid, toekomstperspectieven en uitdagingen
Duurzaamheid
Snijgereedschap bevat waardevolle grondstoffen, en het maken ervan kost veel energie. De eenvoudigste manier om die impact te verkleinen, is gereedschap maken dat langer meegaat, zodat er minder hoeft te worden gemaakt, verzonden en weggegooid.
Versleten gereedschap kan vaak worden nageslepen en opnieuw gecoat in plaats van vervangen, en oud gereedschap kan worden gerecycled. Gereedschap dat koelmiddel rechtstreeks naar de snijkant voert, helpt een werkplaats bovendien om er minder van te verbruiken.
Uitdagingen
De sector staat nog voor een aantal grote obstakels:
- Taaiere materialen: Onderdelen voor vliegtuigen en andere veeleisende sectoren worden gemaakt van zeer harde metalen die gereedschap snel laten slijten.
- Kleinere onderdelen: Onderdelen voor de medische sector en de elektronica vragen om minuscuul gereedschap dat gemakkelijk breekt en moeilijk te controleren is.
- Minder vakmensen: Het kiezen van het juiste gereedschap voor een opdracht hangt nog steeds af van ervaren ingenieurs, en daar zijn er te weinig van.
- Aanvoer en prijs: De kosten en levertijd van grondstoffen kunnen snel veranderen.
Wat de toekomst brengt
De volgende grote stap komt van slimmere machines. Machines kunnen nu waarnemen wanneer een gereedschap slijt en het vervangen voordat het breekt. Programmeurs kunnen een opdracht bovendien op het scherm testen met een exacte digitale kopie van het gereedschap voordat er echt metaal wordt verspaand.
Online configurators maken het bovendien eenvoudiger om gereedschap op maat te bestellen. Doordat een ingenieur elk ontwerp controleert, wordt een gereedschap voor één specifieke opdracht net zo eenvoudig te kopen als een standaardgereedschap.
Conclusie
CNC-snijgereedschap is de afgelopen jaren sterker veranderd dan veel werkplaatsen beseffen. Betere hardmetaalsoorten en coatings, 5-assig slijpen, inspectie op micronniveau en online ontwerp op maat zorgen samen voor snellere cycli, een langere standtijd en nauwkeurigere onderdelen.
Of u nu een prototype uittest of duizenden onderdelen per maand produceert, het juiste precisie-CNC-gereedschap maakt het verschil. Met een ervaren fabrikant van precisieonderdelen als partner stapt u met hetzelfde vertrouwde gereedschap over van kleinserie- naar grootserieproductie.
Klaar om uw gereedschap te verbeteren? Ontwerp uw CNC-snijgereedschap op maat met Bauron, of neem contact op met onze ingenieurs voor hulp bij het kiezen van het juiste gereedschap.