Spiraalpunttappen duwen spanen vooruit, vóór de tap uit, en zijn daarom de standaardkeuze voor doorgaande gaten. Spiraalgroeftappen trekken spanen terug omhoog en uit het gat, en zijn daarom de standaardkeuze voor blinde gaten. Dat ene verschil in spaanrichting bepaalt op de werkvloer de meeste keuzes bij het selecteren van een tap.
Een verkeerde keuze is een veelvoorkomende oorzaak van gebroken tappen, ruwe schroefdraad en afgekeurde onderdelen. Deze gids legt uit hoe elke tap werkt, waar elk type het best presteert en hoe de keuze van materiaal en coating de standtijd beïnvloedt.
Wat zijn spiraalpunttappen en hoe werken ze?
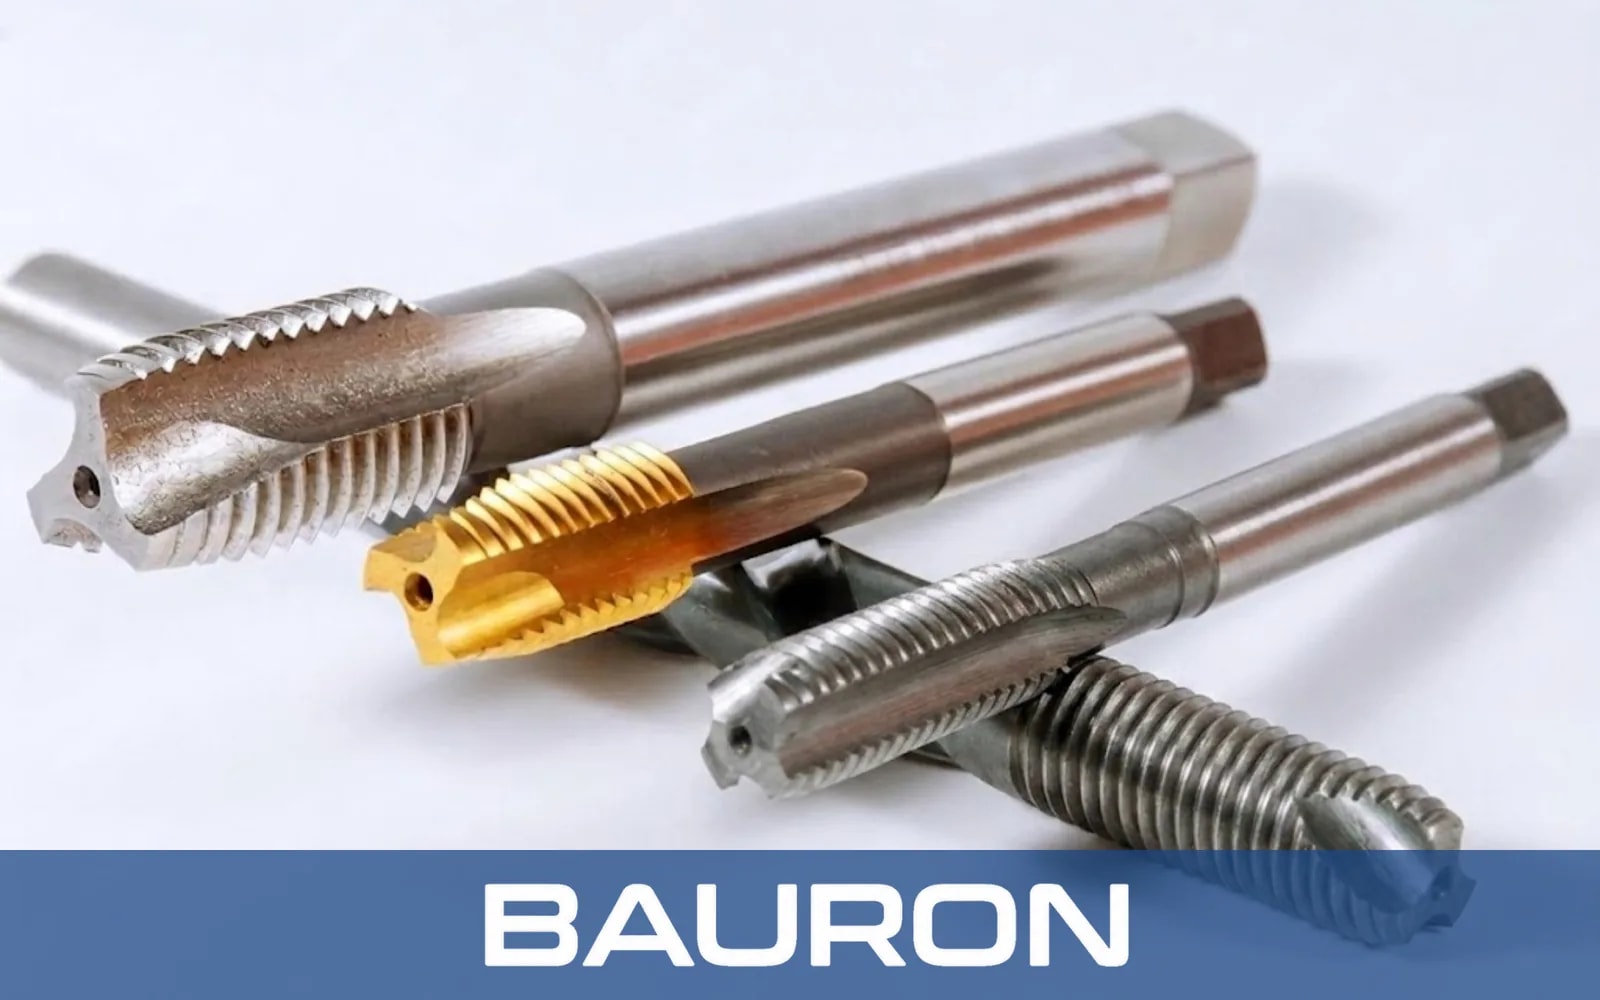
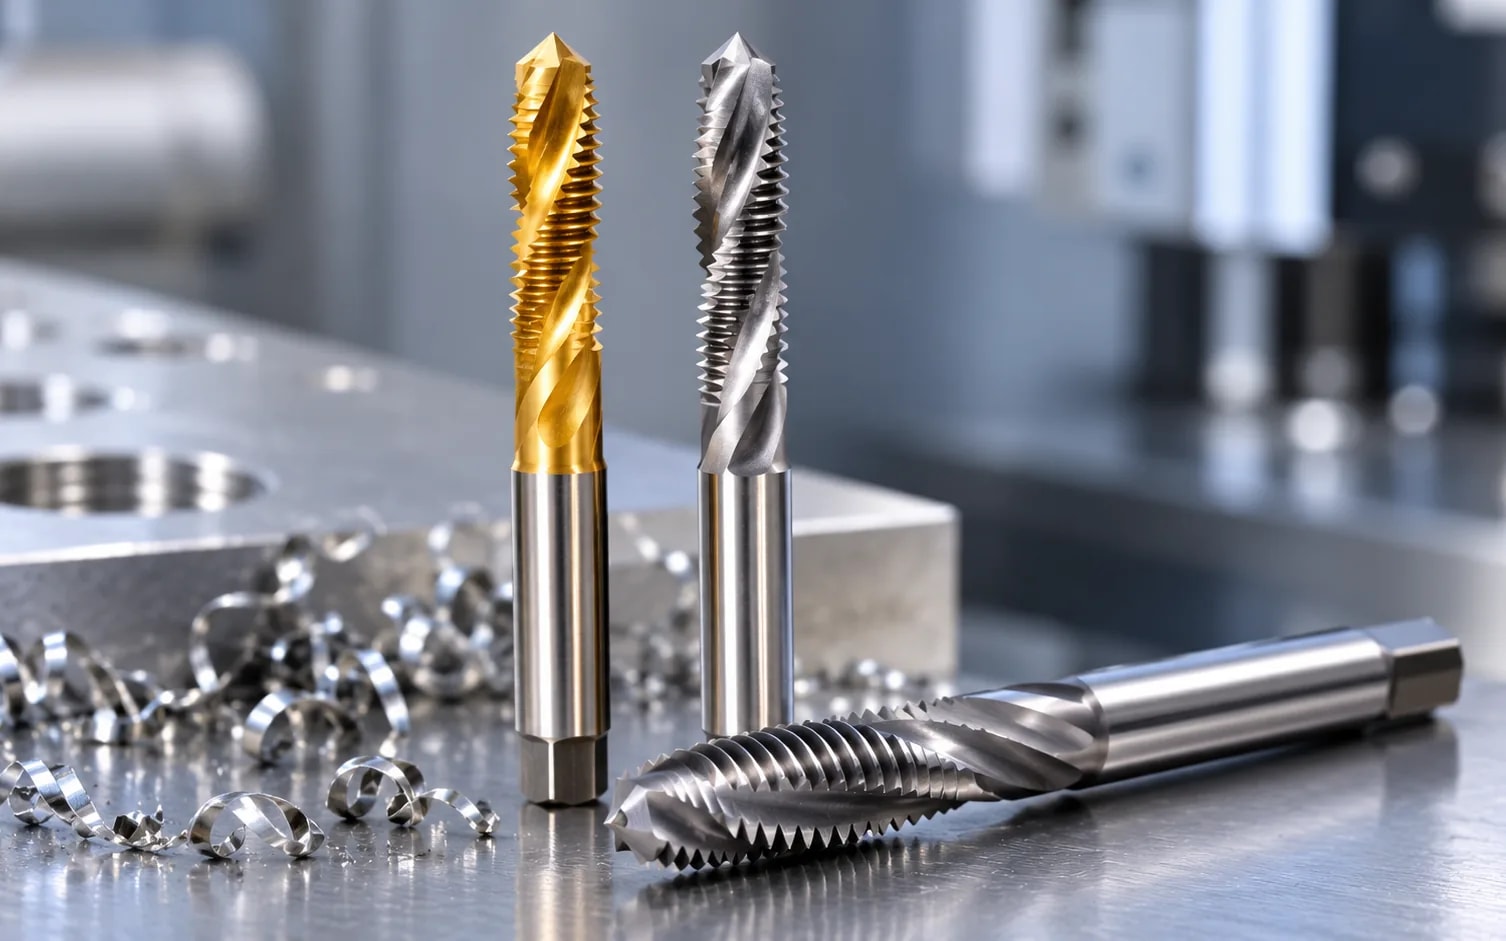
Spiraalpunttappen, ook wel tappen met schilaansnijding genoemd, hebben rechte spaangroeven met een schuine slijping op het snijvlak aan de voorkant van de tap. Deze schuine ‘punt’ snijdt de spaan af en drijft hem vooruit, onder uit het gat.
Omdat de spanen nooit terug door de gesneden schroefdraad bewegen, leveren spiraalpunttappen schone schroefdraad en lopen ze zelden vast door opeengepakte spanen. Hun spaangroeven zijn bovendien ondieper dan die van rechte-groef handtappen of spiraalgroeftappen, waardoor een dikkere kern overblijft. Die extra doorsnede geeft meer torsiesterkte, zodat ze doorgaans hogere tapsnelheden verdragen.
Wat zijn spiraalgroeftappen en hoe werken ze?
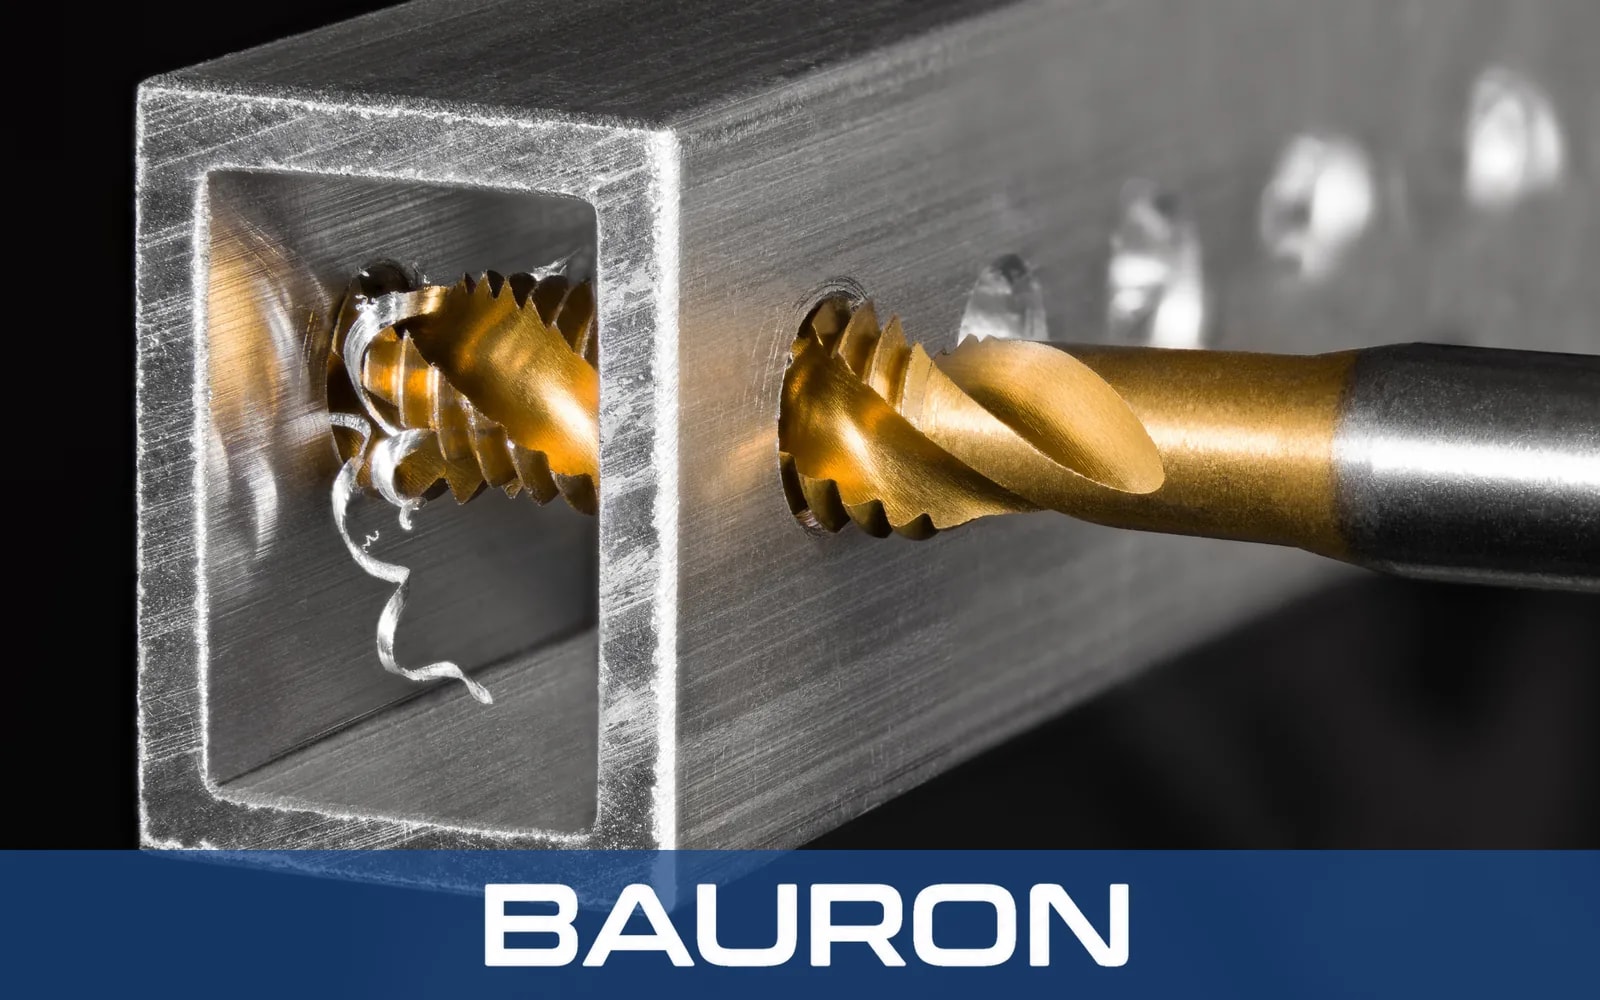
Spiraalgroeftappen hebben spiraalvormige spaangroeven, net als een spiraalboor. Bij rechtse schroefdraad tilt een rechtse spiraal de spanen omhoog en uit het gat terwijl de tap vordert.
De spiraalhoek maakt het verschil:
- Kleine spiraalhoek (ongeveer 15°): Sterkere snijkanten voor hardere of taaiere materialen zoals gelegeerd en roestvast staal.
- Grote spiraalhoek (ongeveer 40–45°): Snellere spaanafvoer bij zachte, langspanende materialen zoals aluminium, koper en sommige kunststoffen.
Spiraalgroeftappen hebben meestal een korte aansnijding zoals bij nasnijdtappen, of een iets langere halfkorte aansnijding (ongeveer 1,5–3 gangen), zodat ze tot dicht bij de bodem van een blind gat kunnen tappen.
Waarom niet overal spiraalgroeftappen gebruiken?
Hun diepere spaangroeven laten een dunnere kern over, wat het overdraagbare draaimoment verlaagt. In doorgaande gaten kunnen de omhoog bewegende spanen zich bovendien om de tap wikkelen en bij het terugdraaien krassen maken in de afgewerkte schroefdraad.
Wat zijn de belangrijkste verschillen tussen spiraalpunt- en spiraalgroeftappen?
| Kenmerk | Spiraalpunttap | Spiraalgroeftap |
|---|---|---|
| Groefvorm | Recht, met schuin geslepen punt | Spiraalvormig (meestal 15°–45°) |
| Spaanrichting | Vooruit, vóór de tap uit | Achteruit, uit het gat |
| Ideaal gattype | Doorgaande gaten | Blinde gaten |
| Gebruikelijke aansnijding | Middensnijdaansnijding (ongeveer 3–5 gangen) | Nasnijdaansnijding of halfkort (ongeveer 1,5–3 gangen) |
| Kernsterkte | Hoger | Lager |
| Snelheid | Doorgaans hoger | Gemiddeld |
| Grootste risico | Spanen die zich ophopen op de bodem van blinde gaten | Spanen die om de tap wikkelen in doorgaande gaten; breuk bij hoog draaimoment |
Gaat het gat helemaal door, begin dan met een spiraalpunttap. Stopt het in het werkstuk, begin dan met een spiraalgroeftap. De ontwerpgids voor tappen van Bauron legt aansnijdingslengtes en groefvormen uitgebreider uit.
Welke tapmaterialen en coatings bieden de beste slijtvastheid?
Het basismateriaal van de tap bepaalt de taaiheid en hittebestendigheid. De coating bepaalt de wrijving, de spaanafvoer en hoe lang de snijkant scherp blijft.
| Tapmateriaal | Sterke punten | Typische toepassing |
|---|---|---|
| HSS (M2) | Taai, voordelig, vergevingsgezind | Algemeen staal, aluminium, onderhoudswerk |
| HSS-E / kobalt (M35, M42) | Betere warmhardheid en slijtvastheid | Roestvast staal, gelegeerd staal, grotere aantallen |
| Poedermetallurgisch HSS | Fijne, gelijkmatige structuur; bestand tegen uitbrokkelen en slijtage | CNC-productie, taaiere legeringen |
| Volhardmetaal | Zeer hoge hardheid en slijtvastheid; bros | Gietijzer, gehard staal, stijve CNC-opstellingen |
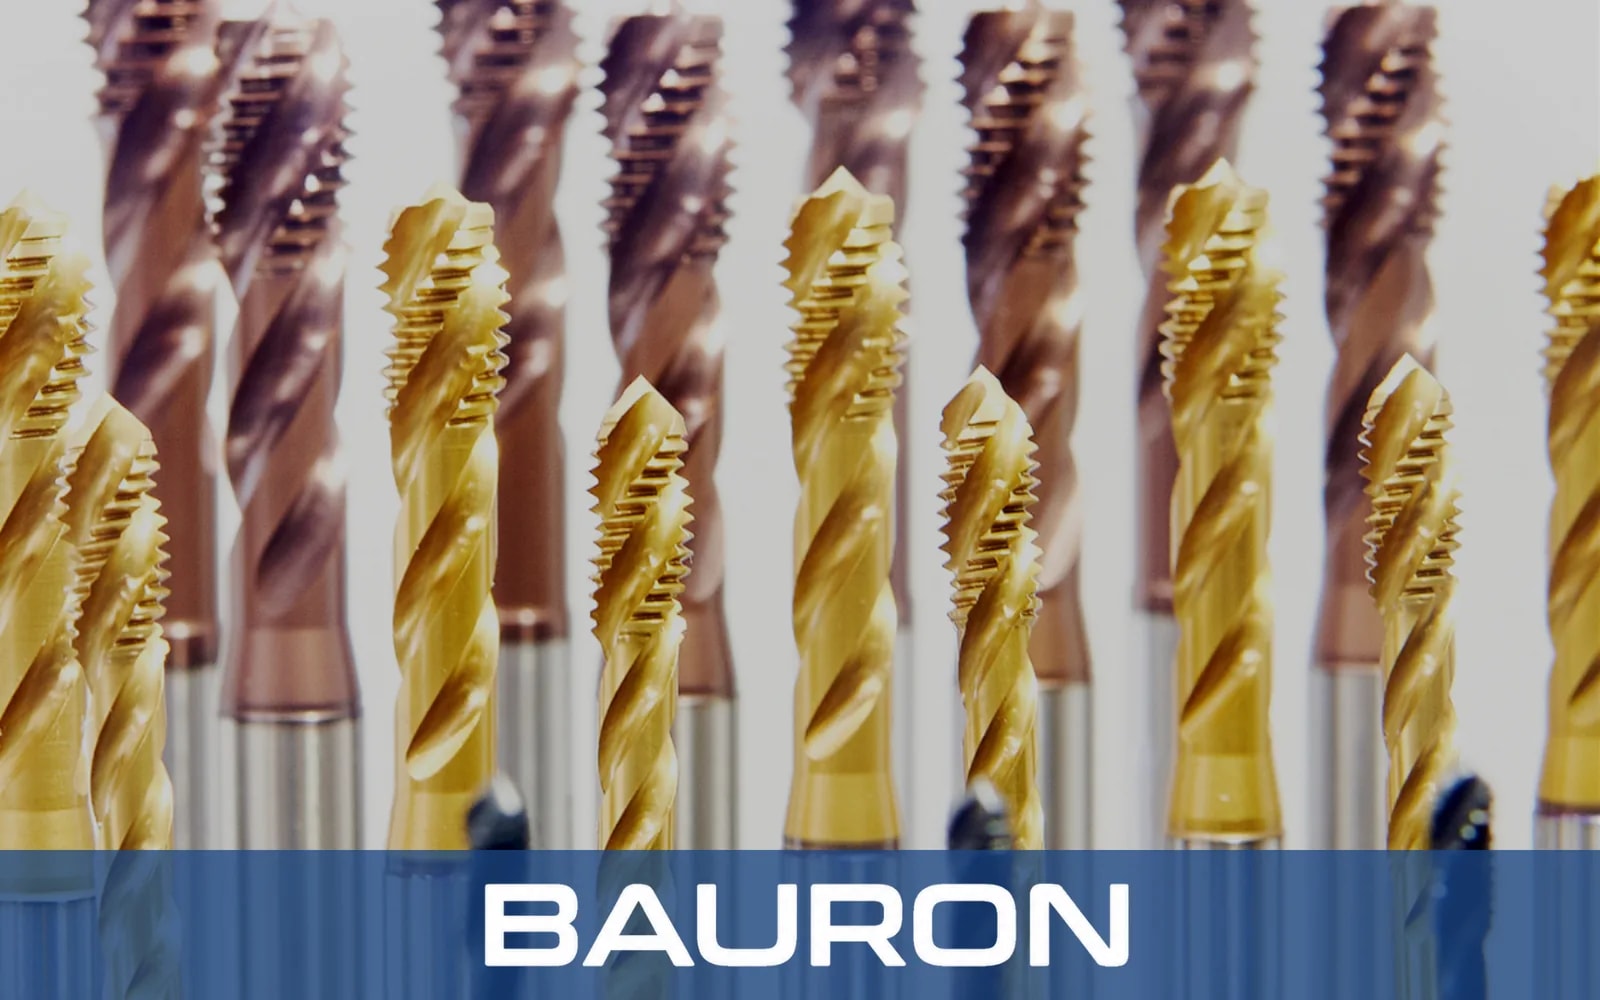
De meeste tappen hebben daarnaast een dunne oppervlaktecoating. Een goede coating helpt de tap soepeler te snijden en langer scherp te blijven, en voorkomt dat metaal eraan blijft kleven. Kies voor staal en roestvast staal een harde coating die goed tegen hitte kan. Kies voor aluminium, koper en kunststoffen een gladde, gepolijste tap waarop zacht materiaal zich niet op de snijkanten kan ophopen. Onze gids over coatings voor vingerfrezen vergelijkt dezelfde coatingfamilies op freesgereedschap.
Zeer harde tappen gaan het langst mee op moderne, stabiele CNC-machines. Op oudere machines of bij handmatig tappen gaat een taaiere kobalttap meestal langer mee, omdat die minder snel uitbrokkelt of breekt.
Waar worden spiraalpunttappen en spiraalgroeftappen in de industrie gebruikt?
| Toepassing | Gattype | Aanbevolen tap |
|---|---|---|
| M8 × 1,25-gaten door een beugel van roestvast staal 304 | Doorgaand | Spiraalpunt, kobalt-HSS met TiCN |
| M6 blinde gaten in een hydraulisch verdeelblok van aluminium 6061 | Blind | Spiraalgroef met grote spiraalhoek, blank of CrN |
| 1/2-13-schroefdraad in stalen montageplaten voor staalconstructies | Doorgaand | Spiraalpunt, HSS gestoomd |
| Blinde gaten in een tandwielkasthuis van 4140-staal | Blind | Spiraalgroef met kleine spiraalhoek, TiAlN |
| Pomphuizen van grijs gietijzer | Doorgaand of blind | Rechte groef of spiraalpunt; gietijzer vormt poederachtige spanen die geen spiraalvormige afvoer nodig hebben |
Hoe beïnvloedt het voorboren met een spiraalboor het tapresultaat?
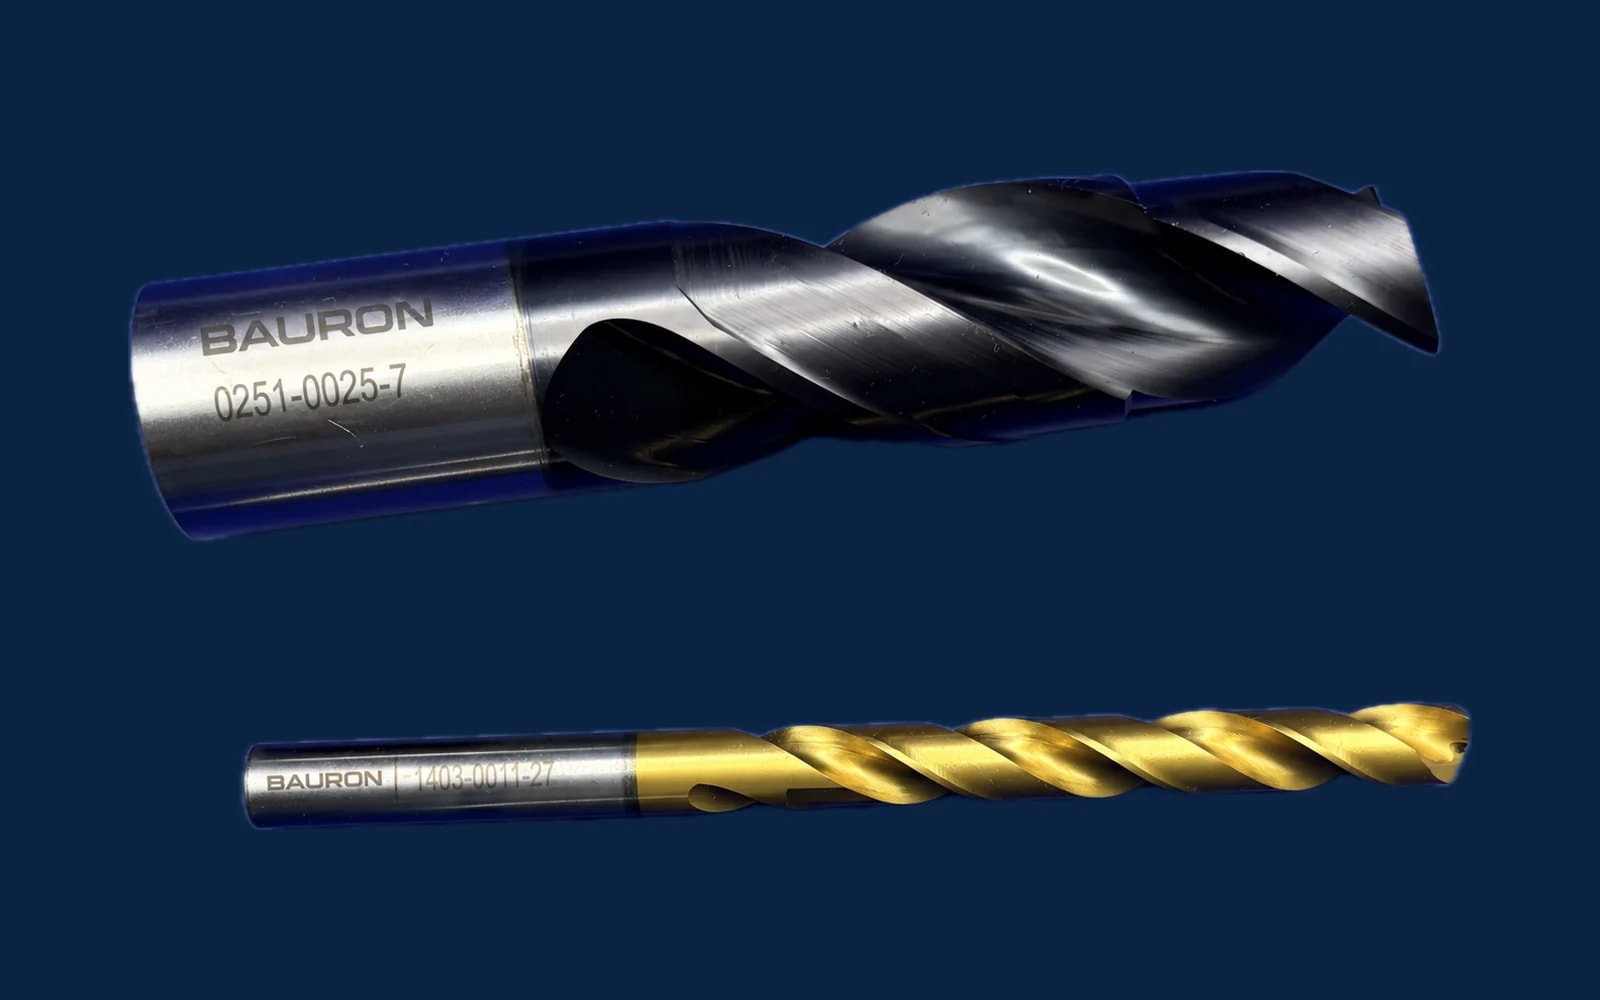
De kwaliteit van de schroefdraad begint bij het geboorde gat. Bij voorboren en tappen in één bewerkingsvolgorde bepaalt de spiraalboor met standaardlengte de kerndiameter, de rechtheid en de oppervlaktetoestand waarmee de tap moet werken. Gebruik de juiste tapboor (6,8 mm voor M8 × 1,25, #7 voor 1/4-20 UNC) en houd de boor scherp, want een koudverstevigde gatwand in roestvast staal verkort de standtijd van de tap snel.
Boor blinde gaten die met spiraalpunttappen worden getapt diep genoeg, zodat er onder de laatste volle gang ruimte voor spanen overblijft.
Is een set spiraalpunttappen de aanschaf waard?
Een set spiraalpunttappen met de gangbare maten (bijvoorbeeld M3–M12 of #4–1/2" UNC) past bij onderhoudswerkplaatsen en metaalbedrijven die vooral doorgaande gaten tappen. Productielijnen kopen meestal losse tappen die zijn afgestemd op één materiaal en één machine. Leveranciers zoals Bauron kunnen helpen wanneer een opdracht een niet-standaard geometrie, aansnijding of coating vraagt die catalogussets niet bieden.
Wat zijn de meest voorkomende tapproblemen en hoe lost u ze op?
| Probleem | Waarschijnlijke oorzaak | Oplossing |
|---|---|---|
| Tap breekt op de bodem van een blind gat | Spiraalpunttap pakt spanen op elkaar; boordiepte te klein | Overstappen op een spiraalgroeftap of dieper boren |
| Spanen wikkelen zich om de tap in doorgaande gaten | Spiraalgroeftap trekt lange spanen omhoog | Een spiraalpunttap gebruiken |
| Te grote of gescheurde schroefdraad in aluminium | Opbouwsnijkant, slechte smering | Een blanke of CrN-gecoate tap met grote spiraalhoek en een geschikte snijvloeistof gebruiken |
| Snelle slijtage in roestvast staal | Hitte, koudversteviging, verkeerd basismateriaal | Kobalt-HSS met TiCN gebruiken, de snelheid verlagen en koelmiddel direct bij de snijzone toevoeren |
| Trechtervormige of conische schroefdraad | Uitlijnfout tussen spil en gat | Synchroon tappen of een zwevende taphouder gebruiken |
| Uitgebrokkelde tanden bij hardmetalen tappen | Trillingen of rondloopafwijking van de spil | De stijfheid verbeteren of overstappen op PM-HSS |
De meeste tapproblemen zijn terug te voeren op drie oorzaken: het verkeerde groeftype voor het gat, een verkeerd geboord gat of slechte smering.
Welke tap kiest u?
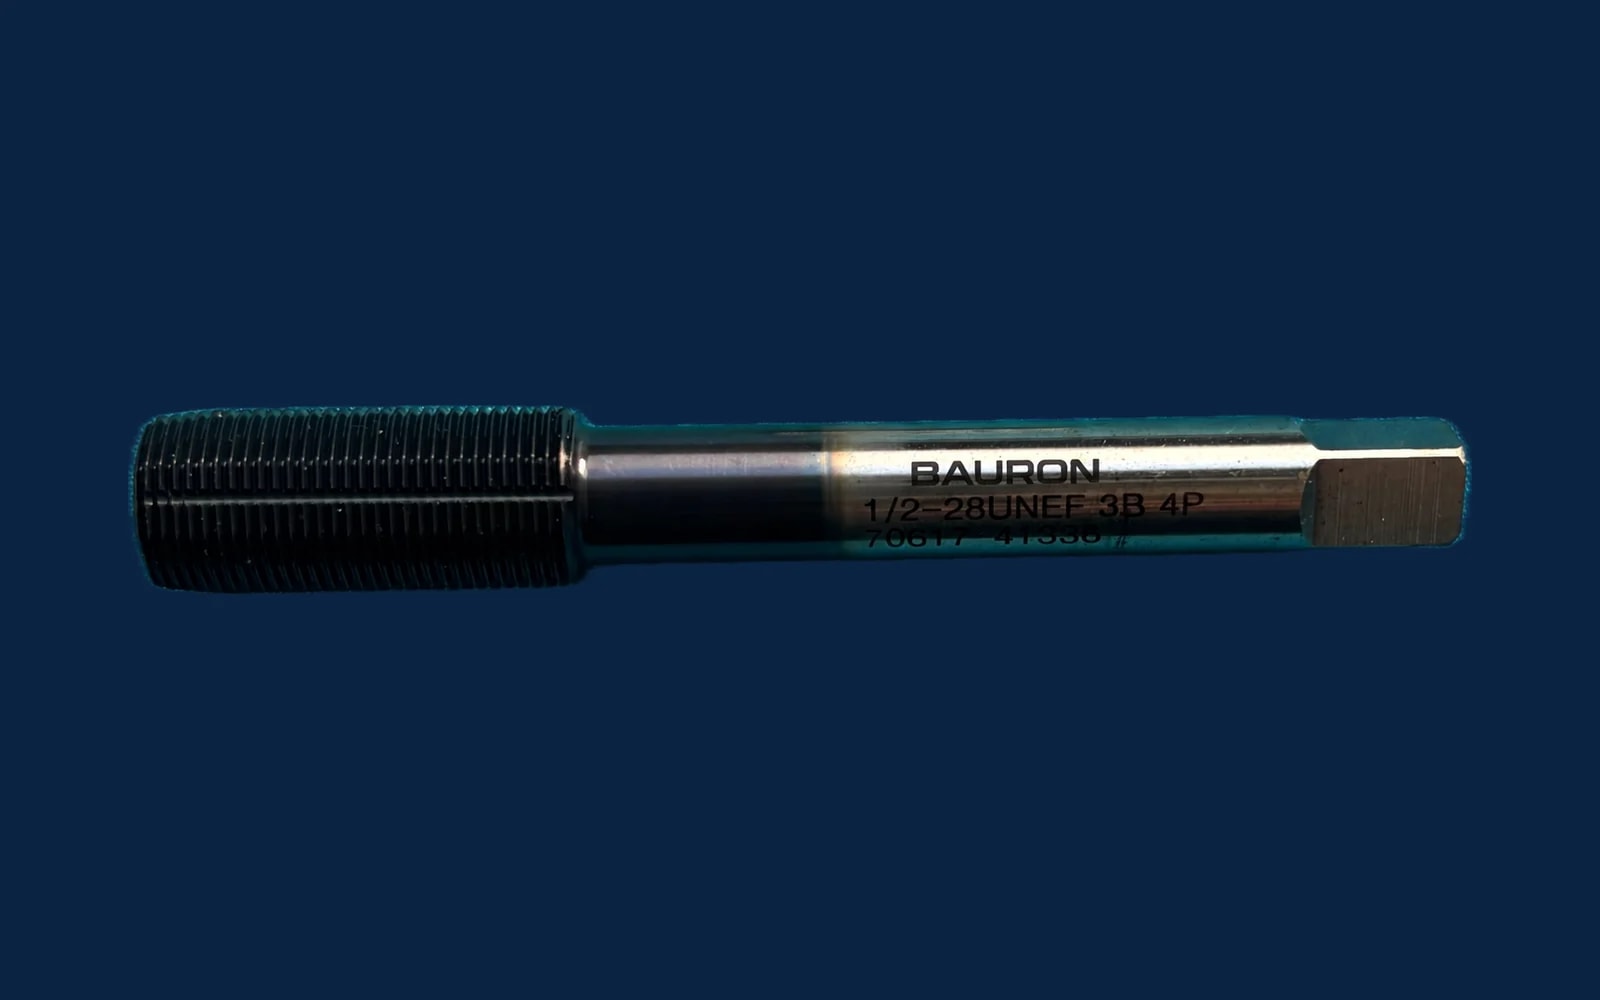
Kies op basis van waar de spanen naartoe moeten. Spiraalpunttappen duwen spanen vóór de tap uit, passen daardoor bij doorgaande gaten en kunnen dankzij hun sterkere kern sneller draaien. Spiraalgroeftappen trekken spanen uit het gat en passen daardoor bij blinde gaten, met een spiraalhoek die is afgestemd op het werkstukmateriaal.
Stem daarna het tapmateriaal en de coating af op het werkstuk en de machine, en begin met een schoon geboord gat van de juiste maat. Wie deze drie keuzes goed maakt, voorkomt de meeste gebroken tappen en afgekeurde schroefdraden. Voor ongebruikelijke materialen, draadvormen of productievolumes kan een gereedschapsspecialist zoals Bauron een tap aanbevelen of maken die precies op de opdracht is afgestemd: bekijk onze tappen, start een gereedschapsontwerp op maat of vraag een offerte aan.